EVA 热压是典型非线性热力学过程,收缩率补偿决定贴合精度。模具工程闭环为阶梯式收缩补偿建模、高速加工中心精密制模、二次冷定型减少翘曲,关键卡位公差按项目实测值管理,适用于复杂台阶面与曲线轮廓的精密仪器防护盒。
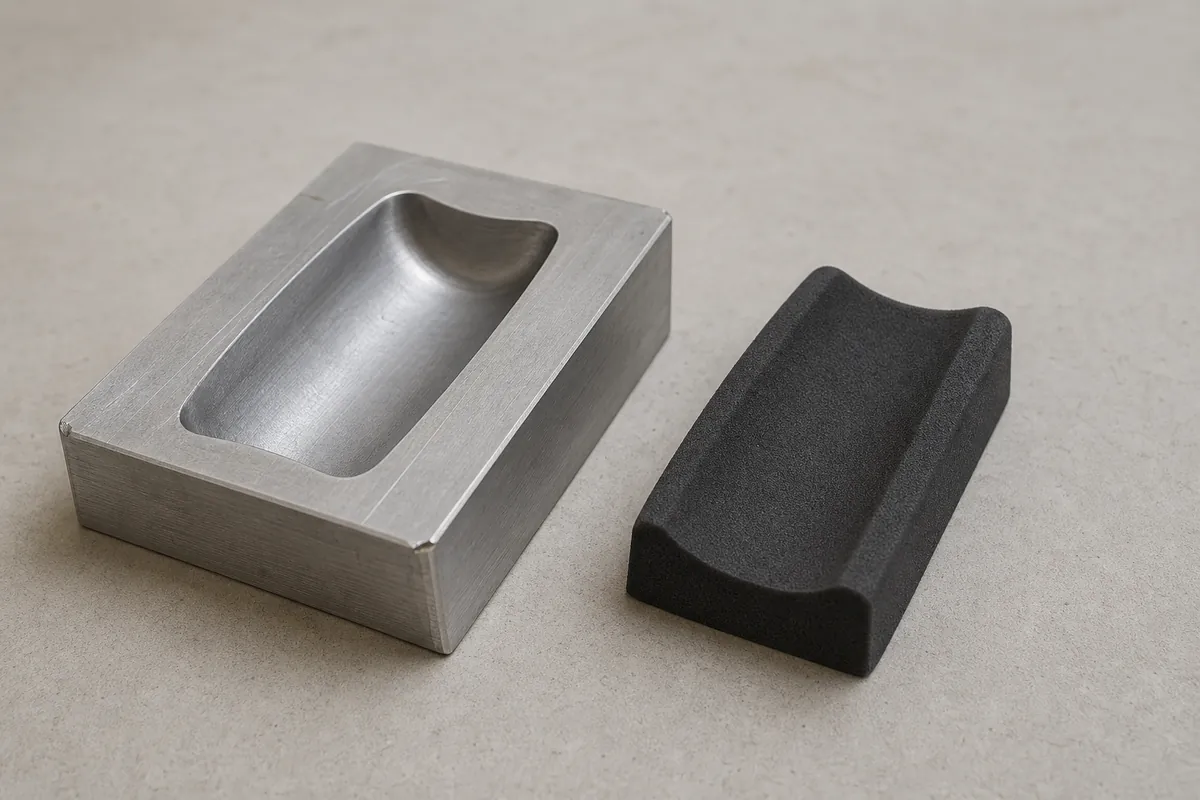
热压工艺中的模具精度控制:如何实现关键尺寸的稳定贴合
收缩补偿 · CNC 制模 · 二次冷定型
EVA 一体成型的防护内托,失效往往不在缓冲不足,而在卡槽贴合失准:过松,设备在运输中晃动;过紧,取放时压伤外壳或面板。这类问题的根源多数落在模具与收缩补偿环节,而不是 EVA 材料本身。下面按「为什么失准 — 如何补偿 — 怎么管控」三层,说明热压模具精度的工程控制方法。
需求挑战
尺寸漂移:热压件冷却后材料收缩,卡槽随之变松或变紧;
各向异性收缩:EVA 密度不均,不同方向上的收缩量并不相同;
翘曲变形:厚壁与薄壁区域的应力释放不一致,脱模后出现翘曲与尺寸漂移。
技术原理
热收缩率补偿:材料从高温模腔取出冷却至常温会产生一定比例收缩,收缩幅度随密度、厚度与冷却速率变化,具体数值按项目实测值管理;
模具几何补偿:铝模加工时按经验曲线预留余量,使冷却后的实际尺寸回到图纸目标值;
各区域分别补偿:同一副模腔内,深腔、台阶面与薄壁区的补偿量不能取同一个值,否则局部必然偏松或偏紧。
工程实现方案
精密建模:基于客户 3D 数据二次建模,按区域预设阶梯式收缩率,不同区域设定不同补偿值;
CNC 制模:高速加工中心加工模腔,腔体尺寸按项目实测值管理;
二次冷定型:热压完成后增加冷压保压(Cold Setting)环节,减少应力释放造成的翘曲与漂移;
首件验证:首件与图纸关键尺寸比对通过后再进入批量,具体节点见定制流程:防护包从 1:1 建模到批量交付的 8 个节点。
精度控制对照表
| 环节 | 措施与管理方式 |
| 收缩补偿 | 阶梯式分区域补偿建模,收缩率按项目实测值管理 |
| 模具加工 | 高速加工中心制模,腔体尺寸按项目实测值管理 |
| 冷压保压 | 二次冷定型,减少翘曲与尺寸漂移 |
| 关键卡位公差 | 按项目实测值管理,配合入盒即锁定的装配要求 |
| 首件与批量 | 首件比对确认后进入批量,批次间按抽检口径复核 |
交付与验证
关键卡位公差按项目实测值管理,首件确认后再进入批量。防护内托不能只看单件尺寸,还要与整机装配、包装方式与运输条件一并评估,可按精密制造行业防护方案梳理实际工况。方振® 的模具与内衬项目按项目图纸与保密协议管理,图纸与参数不外泄。
如何判断该选热压模还是 CNC 挖模
需要同一结构批量复制、卡位一致性要求高时,用铝模热压更合适;机型仍在迭代、批量偏小或结构频繁改动时,先用 CNC 切削样板验证更经济,待设计冻结后再开模。两种路径的缓冲表现差异,可对照防震内衬设计:CNC 挖模与手工粘合的防护等级差异;材料与结构选型口径见工业与医疗设备防护选型白皮书。
FAQ
Q:提高精度会增加多少模具成本?
A:主要增加前期调模与 CNC 编程时间,对年需求量较大的项目,单件平摊成本相对较低;批量偏小时,增量在单价上的体现会更明显。
Q:设备模型还没定型可以先做模吗?
A:建议先用 CNC 切削样板(无模)验证装配与取放,待设计冻结后再开铝模,避免机型改版导致模具返工。
Q:客户的 3D 图纸与关键尺寸如何保密?
A:图纸与参数按保密协议管理,仅用于本项目建模与制模;如需在合同中约定使用范围与留存期限,可在项目启动前确认。
采购与下一步
若需按现有机型评估模具方案,可提供 3D 图纸与关键尺寸,我们先给出结构与模具路径建议,再确认打样与批量节点;具体品类与结构形式可查看防护制品定制产品中心,也可以直接联系我们提交需求,由工程人员按项目口径回复。