光学镜头、芯片测试头等昂贵元器件依赖防护箱内衬作最后保护线。方振®高一致性CNC精密内衬方案:3D扫描建模+整块铣削一体化,减少粘合剂老化风险;闭孔PE或抗静电EVA,支持1–2个起订的小批量打样,按实测工况定制,图纸全程保密。
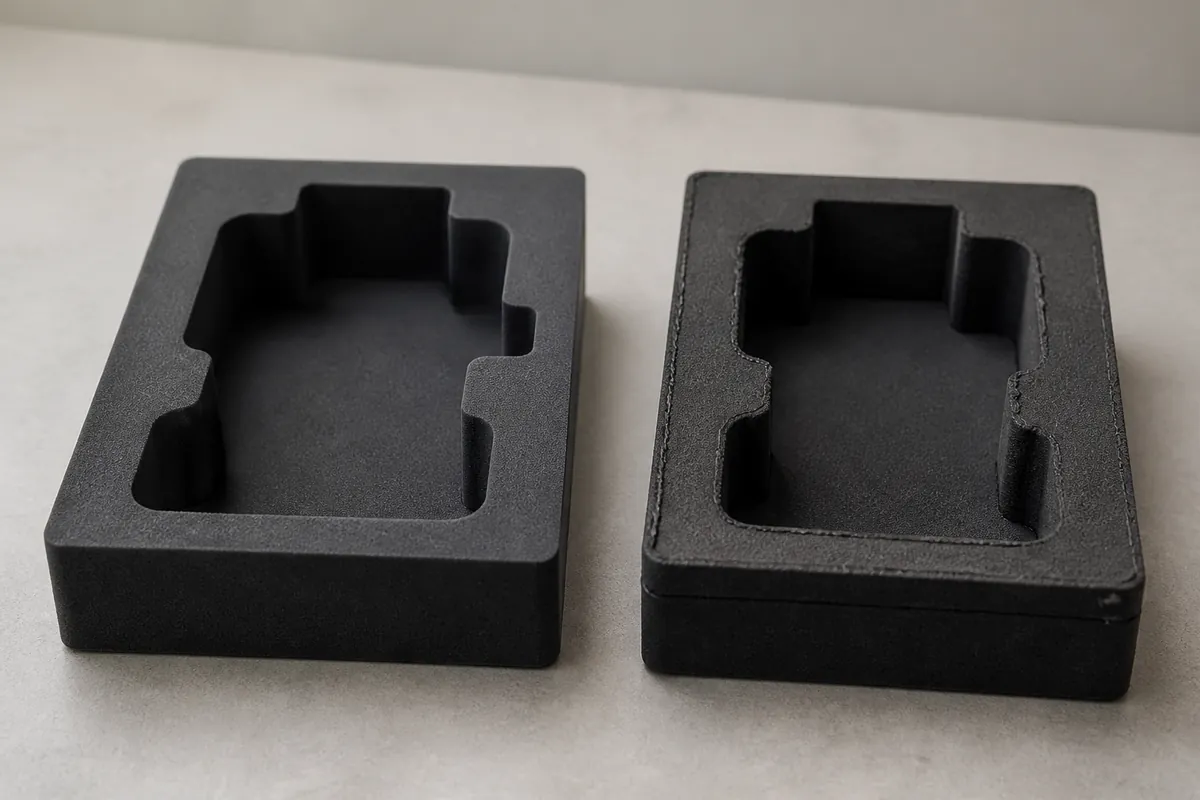
防震内衬设计:CNC 挖模 vs 手工粘合的防护等级差异
光学镜头 · 芯片测试头 · 精密元器件
对于高精度光学镜头、芯片测试头等昂贵元器件,防护箱的内衬是其最后的保护线。市场上常见的「珍珠棉+手工拼接」方案,虽然成本较低,但存在分层脱胶风险,且不同批次间的公差波动大,导致设备在箱体内部晃动,产生「二次撞击」。此类面向精密仪器与半导体设备的内衬需求,属于精密制造行业防护方案的覆盖范围。
需求挑战
精密元器件内衬面临三重问题:
批次一致性:手工拼接内衬公差波动大,不同批次间防护效果差异明显。
粘合老化:粘合剂在长期使用与温度变化下存在脱胶风险,且高温下可能挥发小分子化合物(VOCs),污染光学表面。
二次撞击:内衬与设备贴合度不足时,设备在箱体内晃动,冲击产生「二次撞击」损伤。此类微幅振动造成的隐性损伤,可参见精密光学仪器的微颤动损伤内衬技术。
技术原理
CNC 挖模(CNC Routing):以多轴高速铣削工艺从整块材料中直接去除多余部分。其优势在于「一体化」,减少了粘合剂老化带来的风险。
手工粘合:采用层叠粘贴。缺点是层间剪切力弱,且粘合剂在高温下会挥发小分子化合物(VOCs),可能污染光学表面。
工艺方案
方振® 推行高一致性 CNC 精密内衬方案:
精度基准:采用 3D 扫描数据建模,内衬卡槽与设备实体实现高精度配合;
材料选择:选用闭孔聚乙烯(PE)或抗静电 EVA,材料密度分布更均匀,防静电做法可参考ESD 防静电 EVA 内衬的技术解析;
动态仿真:利用动力学仿真工具优化内衬的加强筋厚度与缓冲结构。
技术参数
以下为 CNC 精密内衬的常规设计基准,具体指标按项目实测环境与设备工况定制;不同设备形态的选型口径可对照工业与医疗设备防护选型白皮书。
| 项目 | 设计基准 |
| 贴合精度 | 3D 扫描数据建模驱动 CNC 挖模,按设备公差配置 |
| 材料 | 闭孔聚乙烯(PE)或抗静电 EVA |
| 起订量 | 支持小批量打样(1–2 个起订,无需开模,适合研发小批量) |
| 仿真优化 | 动力学仿真优化缓冲结构 |
交付与验证
方案交付时随附加工工艺说明与材料选型说明,支持客户按实际跌落工况与设备价值进行验证复核。定制项目全程按保密协议管理,设备图纸与参数不外泄;从图纸到样品的全流程可参见医疗设备防护方案定制全流程,结构与工艺实现方式见防护制品定制说明。
FAQ
Q:CNC 方案的起订量(MOQ)是多少?
A:支持 1–2 个起订。由于无需开模,CNC 工艺适合研发阶段的小批量试制。
Q:如何解决复杂底部的支撑问题?
A:采用阶梯式铣削配合翻转装夹技术,实现三维底面拟合。
Q:CNC 方案与手工粘合的成本差异大吗?
A:CNC 单件加工成本高于手工粘合,但可减少脱胶返修与批次报废带来的支出,在高价值设备防护的长期口径上更划算。具体差异建议按项目规格评估。
如需按您的设备尺寸、价值等级与运输工况评估内衬方案可行性,可提交设备参数与作业工况,我们按项目条件给出结构建议与验证方案。